


Tavná lepiaca fólia je špecifikovaná písomným uzamknutím piatich premenných: chémia polyméru, hrúbka a gramáž s toleranciami, tavné a aktivačné okienka, pevnosť spoja pomocou testovacej metódy a formát kotúča vrátane vložky a balenia. Každý ďalší riadok v údajovom liste, od priemeru jadra po trvanlivosť, existuje na ochranu týchto piatich čísel.
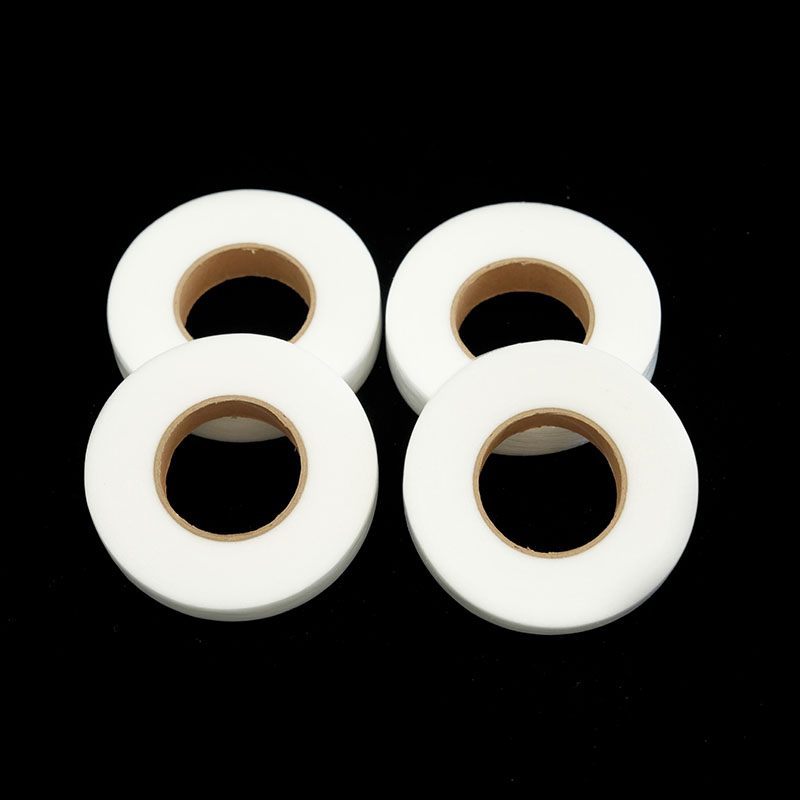
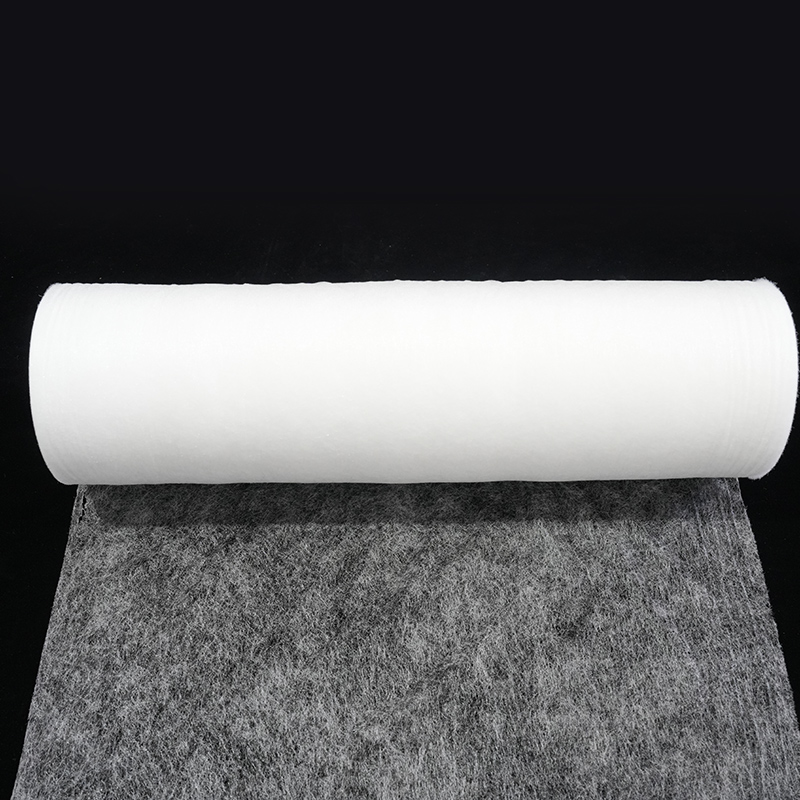
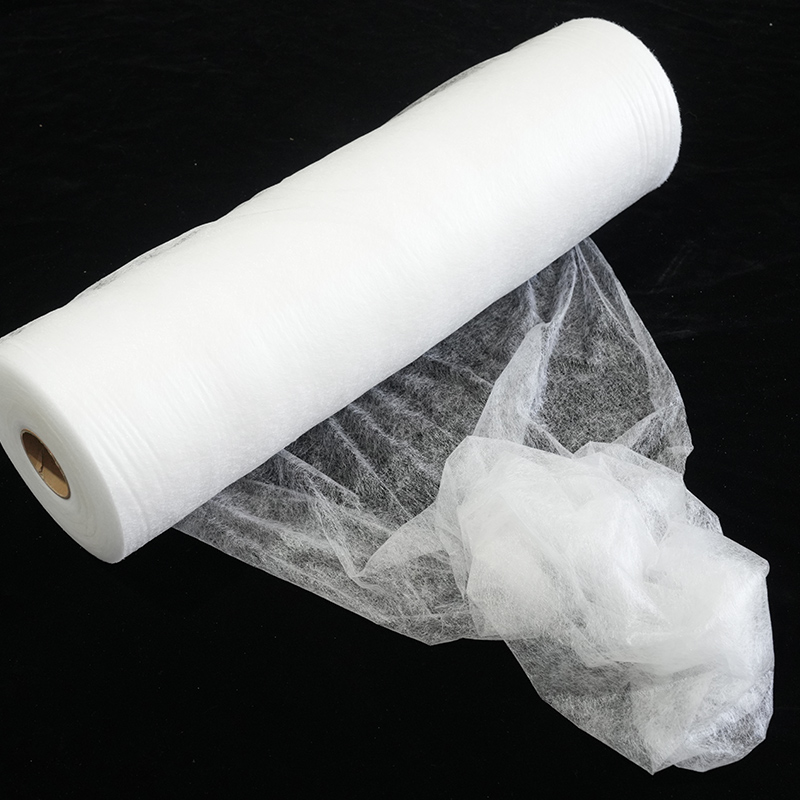
Tavná lepiaca fólia je termoplastická fólia bez obsahu rozpúšťadiel, typicky s hrúbkou 20 až 150 µm, suchá na dotyk pri izbovej teplote a aktivovaná iba teplom a tlakom. Nič sa nemusí odparovať a nič nemusí vytvrdzovať, takže spoj sa vytvorí v priebehu niekoľkých sekúnd. Táto rýchlosť je dôvodom, prečo rady OEM uprednostňujú film pred tekutým lepidlom a tiež dôvod, prečo voľná špecifikácia zlyhá skôr potichu ako nahlas.
Väčšina problémov, ktoré vidíme na OEM projektoch, sú chyby špecifikácií, nie chyby materiálu: kresba, ktorá hovorí „50 µm film“ bez gramáže, rozsah zmäkčenia uvedený bez testovacej metódy alebo hodnota odlupovania nameraná na substráte, ktorý zákazník nikdy nespojí.
Päť čísel, ktoré nesú celú špecifikáciu
Päť čísel robí zhruba osemdesiat percent práce: chémia, gramáž, okno tavenia, aktivačné okno a sila väzby s pomenovanou metódou. Urobte ich správne a zvyšok sú detaily; pomýlite si ich a žiadne množstvo detailov projekt nezachráni.
- Chémia. EVA, PA, PES alebo TPU. Toto jedno rozhodnutie stanovuje priľnavosť, teplotnú odolnosť, odolnosť voči praniu a náklady a nemožno ho neskôr opraviť zmenou hrúbky.
- Gramáž. Udáva sa v g/m² s toleranciou, nielen v mikrometroch. Dve fólie s rovnakou hrúbkou môžu dodávať rôznu lepiacu hmotu na spojovaciu líniu.
- Tavné okno. Rozsah, v ktorom polymér tečie, normálne vyjadrený ako rozsah píku DSC, a nie ako jedna teplota topenia.
- Aktivačné okno. Teplota, tlak a čas zotrvania, ktoré vyžaduje váš lis a ktoré musia zodpovedať stroju, ktorý už vlastníte.
- Pevnosť väzby. Číslo, substrát a metóda. "Dobrá priľnavosť" nie je akceptačným kritériom.
Priraďte polymér k substrátu a teplote linky
Voľba polyméru je riadená tromi obmedzeniami v tomto poradí: tepelná tolerancia substrátu, priľnavosť chémie k tomuto substrátu a podmienky, ktorým musí hotový diel prežiť, ako je umývanie, teplo, migrácia zmäkčovadla a vlhkosť. Cena je posledná.
| Chémia | Typický rozsah aktivácie | Bežné OEM substráty | Pozor na |
|---|---|---|---|
| EVA | 70-95 °C | Papier, pena, fólie, netkané textílie, nízkoteplotné textilné lepenie | Obmedzená tepelná a chemická odolnosť; nevhodné pre horúce umývanie alebo autoservis |
| PA (polyamid) | 110 až 140 °C | Textil, koža, kovové vložky, automobilové čalúnenie, komponenty topánok | Potrebuje teplejší lis; citlivé na vlhkosť pri skladovaní |
| PES (kopolyester) | 110 až 150 °C | Laminovanie textilu, obuv, interiéry automobilov, filtračné médiá | Hydrolyzuje pri skladovaní v teple a vlhku; udržujte rolky zapečatené |
| TPU | 90-130 °C | Strečové tkaniny, membrány, zvršky topánok, puzdrá na telefóny, elastické kompozity | Vyššie náklady; lepenie môže skomplikovať uvoľnenie vložky |
Teplotná odolnosť zvyčajne rozhoduje. Diel obloženia, ktorý dosahuje 80 °C vo vnútri zaparkovaného vozidla, nemôže použiť nízkoteplotnú EVA fóliu, akokoľvek dobre drží na lavici. Pri laminovaní interiérov automobilov dominujú fólie PA a PES, pretože tolerujú teplotu lisu a nasledujúce roky tepla.
Ak sa lepená zostava musí natiahnuť so substrátom, ako je napríklad zvršok športovej obuvi alebo elastická membrána, riešením je zvyčajne fólia TPU, pretože tuhá adhezívna vrstva praskne alebo sa oddelí, keď sa kompozit ohne.
 TPU tavná lepiaca fólia s elastickým podkladovým papierom Predstavenie produktu: Táto tavná lepiaca fólia TPU s elasticitou podkladového papiera má lepiace vlastnosti šetrné k životnému prostrediu, ktoré nielenže sledujú efektívne... Zobraziť produkt →
Hrúbka, gramáž a formát kotúča: Špecifikujte tolerancie, nie priemery
Údaj hrúbky bez tolerančného pásma a formátu kotúča opisuje vzorku, nie špecifikáciu nákupu; tolerancie rozhodujú o tom, či rolka prebehne na vašej linke.
- Gramáž: 60 g/m² ± 5 %, napr. Je možné dosiahnuť užšie ako ± 5 %, ale malo by to byť odôvodnené líniou väzby a nie zvykom.
- Hrúbka: 50 µm ± 5 %, merané v piatich bodoch po celej sieti.
- šírka: 1 520 mm s uvedenou jednostrannou toleranciou, pretože stojina úzka 3 mm môže zanechať neprilepený okrajový pás.
- Dĺžka rolky a jadro: 500 m na jadre 152 mm, bez spojov, so zaznamenaným priemerom kotúča.
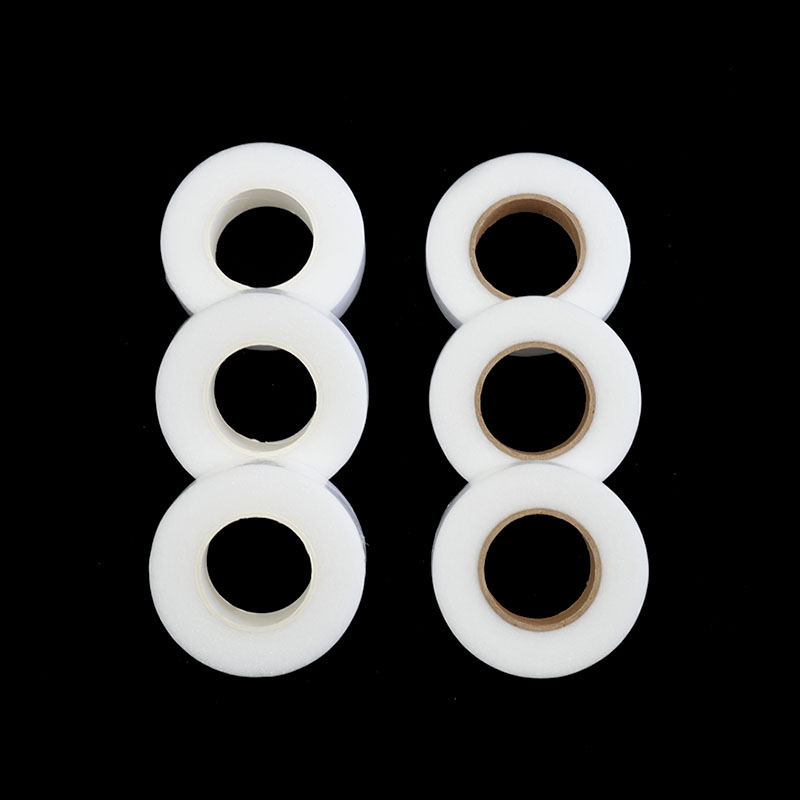
- Uvoľňovacia vložka: typ, hmotnosť, či je jedna alebo obe strany silikonizované a uvoľňovacia sila, ktorú váš podávač potrebuje.
Správanie vložky si zaslúži viac pozornosti, ako sa mu zvyčajne dostáva. Vložka, ktorá sa príliš ľahko odlupuje, sa nadvihne skôr, ako sa fólia dostane k štrbine; ten, ktorý sa odlupuje príliš tvrdo, naťahuje a zvrásňuje film. Fólia dodávaná s kontrolovaným podkladovým papierom odstraňuje túto premennú z linky.
 PES tavná lepiaca fólia s podkladovým papierom Predstavenie produktu: PES tavná lepiaca fólia s podkladovým papierom je lepidlo šetrné k životnému prostrediu. Vďaka pokročilému procesu škrabania, poťahovania alebo vyfukovania... Zobraziť produkt →
Špecifikačný list: Polia, príklady položiek a náklady na ich vynechanie
Špecifikácia fólie je úplná, keď z nej dodávateľ môže citovať a inžinier kvality môže odmietnuť veľa proti nej bez toho, aby položil jedinú otázku, čo znamená, že každé pole má svoje číslo, toleranciu a metódu.
| Pole | Príklad vstupu | Čomu bráni |
|---|---|---|
| Chémia and grade | PES kopolyesterová fólia, MFI 25 ± 5 g/10 min pri 160 °C / 2,16 kg | Tiché preformulovanie a driftovanie prúdenia |
| Gramáž | 60 g/m² ± 5 % | Vyhladované alebo zaplavené väzobné línie |
| Hrúbka | 50 µm ± 5 %, päť meracích bodov | Spory o spôsobe merania |
| Tavné okno | DSC vrchol 115–125 °C | Film, ktorý potrebuje viac tepla, ako môže dať lis |
| Aktivačné okno | 135 °C, 3 bary, 15 s, overené na vašej linke | Lepidlá za studena obviňujú lepidlo |
| Pevnosť väzby | T-odlupovanie ≥ 8 N/25 mm na referenčnom substráte, ASTM D1876 | Argumenty bez zdieľaného odkazu |
| Formátovať | šírka 1 520 mm, návin 500 m, jadro 152 mm, bez spojov | Prerušenia webu a plytvanie okrajmi |
| Skladovanie a trvanlivosť | 12 mesiacov zapečatené pri ≤ 25 °C a ≤ 60 % relatívnej vlhkosti | Hydrolýza a blokovanie v sklade |
| Súlad | REACH vyhlásenie o SVHC, RoHS, OEKO-TEX 100 trieda II tam, kde je to relevantné | Odmietnuté zásielky a zablokované colné spisy |
| Zmeniť ovládanie | Písomné upozornenie a rekvalifikácia pred akoukoľvek zmenou živice alebo MFI | Posun výkonu medzi zásielkami |
Testovacie metódy: Urobte výsledok porovnateľný
Akceptačné kritérium je použiteľné len vtedy, keď pomenúva štandard, substrát, šírku vzorky a kondicionovanie, pretože číslo šupky bez týchto štyroch faktov nemôže nikto iný reprodukovať.
- Sila odlupovania: 180° odlupovanie podľa ASTM D903 alebo T-odlupovanie podľa ASTM D1876 pre flexibilné až ohybné lamináty.
- Strih a tečenie: statický strih pri prevádzkovej teplote na predpovedanie ochabnutia orezania a dotvarovania štítkov.
- Tepelné správanie: DSC podľa ISO 11357-3 alebo ASTM E794 na potvrdenie píku taveniny a detekciu posunu dávky.
- Trvanlivosť: cykly prania a chemického čistenia podľa ISO 3175, kde je konečným produktom odev alebo obuv.
- Linková skúšobná verzia: rovnaký test odlupovania zopakovaný pri troch teplotách a troch časoch zotrvania, čo vedie k tomu, že výroba procesného okna skutočne prebehne.
Šesť chýb v špecifikácii, ktoré sa objavia neskôr, keď sa výroba zastaví
Prerušenia vysledované späť k filmu zvyčajne začínajú ako chýbajúce klauzuly, nie ako chybné kotúče.
- Špecifikujte iba hrúbku. Dvaja dodávatelia môžu splniť 50 µm a stále dodávať rôzne lepiace hmoty na meter štvorcový.
- Kopírovanie údajového listu konkurenta. Tieto hodnoty boli namerané na inom substráte a inom lise.
- Ignorovanie tlače, ktorú už vlastníte. Ak fólia potrebuje 150 °C a čiara končí pri 120 °C, špecifikácia je na papieri mŕtva.
- Ponechanie vložky na náhodu. Automatické podávače sú oveľa menej zhovievavé ako ručné pokladanie.
- Schválenie jedinej vzorky. Jedna dobrá rolka hovorí málo o desiatej a na rovnakej disciplíne záleží, keď integrujete fóliu s automatizovanými výrobnými linkami, kde sa čas zotrvania a tlak v štipke prestávajú nastavovať ručne.
- Žiadna kontrola zmien. Nový dodávateľ živice môže posunúť index toku taveniny bez zmeny nadpisu v údajovom liste.
Od skúšobnej verzie až po produkčné vydanie
Schváľte procesné okno, nie jeden kotúč: vykonajte skúšku pri troch teplotách a troch časoch zotrvania a zaznamenajte výsledok odlupovania v každom bode, aby mala výroba namiesto odhadu mapu.
- Skúšobná rola: 50 až 100 m zvyčajne stačí na nastavenie, stratu chodu a laboratórne testovanie.
- Prvý článok: pred prvou výrobnou objednávkou overte gramáž, hrúbku, šírku, uvoľňovaciu silu a pevnosť v odlupovaní podľa špecifikácie.
- Retenčné vzorky: uchovávajte jeden meter z každej šarže zapečatené počas doby použiteľnosti.
- Certifikát o analýze: na dávku, s nameranými hodnotami a nie jednoduchým "vyhovuje".
- Spúšťače rekvalifikácie: výmena živice, výmena MFI, vyššia rýchlosť linky, nová dávka substrátu.
Často kladené otázky
Akú hrúbku tavného lepidla by som mal špecifikovať pre výrobu OEM?
Začnite radšej od lepiacej línie ako podľa katalógu: 25 až 50 µm vyhovuje hladkým, dobre zladeným podkladom, zatiaľ čo 75 až 150 µm sa používa tam, kde je povrch drsný, pórovitý alebo potrebuje vyplniť medzery. Potom potvrďte gramáž, pretože tá riadi lepiacu hmotu v spoji.
Potrebujem na fóliu uvoľňovaciu vrstvu?
Iba ak by sa film inak zablokoval na kotúči alebo ak váš proces podáva film automaticky. Fólia bez podložky je lacnejšia a funguje dobre pri ručnom ukladaní s okamžitým použitím, zatiaľ čo kontrolovaný podkladový papier je bezpečnejší pre automatické podávanie a pre fólie skladované niekoľko mesiacov.
Ako nastavím akceptačné kritérium pre pevnosť väzby?
Prilepte fóliu k presnému výrobnému substrátu pri výrobných nastaveniach, otestujte ju pomenovanou metódou, ako je ASTM D1876, a nastavte minimum od najnižšieho výsledku najmenej piatich vzoriek v troch šaržiach. Jedna vzorka lavice nie je základom pre špecifikáciu nákupu.
Môže jeden film pokryť niekoľko rôznych produktov?
Niekedy, ale len vtedy, keď sa substráty, nastavenia lisu a požiadavky na trvanlivosť prekrývajú. PES fólia, ktorá laminuje automobilové čalúnenie, zriedka vyhovuje nízkoteplotným penovým spojom a nanútenie jednej triedy naprieč oboma zvyčajne vytvára kompromis, ktorý pri jednej aplikácii zlyhá.
Čo spôsobuje zlyhanie filmu na linke, ktorá predtým bežala bez problémov?
Zvyčajne ide o zmenu inde v procese: pomalšia rýchlosť linky, chladnejšia doska, hrubší substrát alebo nová dávka materiálu. Film je citlivý na čas zotrvania a tlak, takže keď sa proces posunie, musí sa procesné okno skôr overiť, ako predpokladať.
Funkčná špecifikácia filmu je krátka: päť čísel, tolerančný blok, testovacia metóda pre každý nárok a doložka o kontrole zmien. Napíšte ho pred prvým skúšobným kotúčom, skontrolujte ho s technickým tímom dodávateľa a zmrazte ho, keď bude výroba stabilná, aby sa akákoľvek budúca odchýlka okamžite prejavila namiesto toho, aby sa objavila ako sťažnosť na delamináciu o šesť mesiacov neskôr.


Kontaktujte nás