


Vzduchové bubliny v tavnom lepidle nie sú kozmetickou chybou. Sú procesným alarmom, ktorý zvyčajne poukazuje na jednu z troch základných príčin: degradácia, kontaminácia tepelnou vlhkosťou alebo mechanické zachytenie vzduchu. Ignorovanie bublín môže oslabiť komunikáciu, zvýšiť výplet a nákladné prestoje na automatizovaných linkách. Bublinky sú prvým dôležitým varovaním, že lepidlo už nie je rovnomerná tavenina.
Väčšina výrobných týmov si najskôr všimne bubliny, keď uvidia otvorené švy v laminovanej sieti alebo nekonzistentnú hmotnosť povlaku na linke. In laminovanie interiérov automobilov , rovnaká chyba môže spôsobiť bubliny pod čalúnením. Dobrou správou je každá príčina rozpoznateľný, že príznak a priamu opravu.
Čo vlastne spôsobuje vzduchové bubliny v tavnom lepidle?
Bubliny v tavnom lepidle pochádzajú zo štyroch štyroch zdrojov: tepelný rozklad, odparovanie vlhkosti, mechanické zachytenie vzduchu a únik vzduchu zo systému. Identifikácia zdroja je prvým krokom k trvalej oprave, pretože každý spúšťač vyžaduje nápravnú akciu.
Tepelný rozklad je najčastejšou príčinou v priemyselnej výrobe. Tavné lepidlá sú termoplastické, takže sa dajú pretaviť, ale každý polymér má teplotný strop. Typy na báze EVA začínajú degradovať okolo 180 °C, zatiaľ čo triedy PA a PES tolerujú vyššie teploty, ale stále majú limit. Keď lepidlo strávi príliš dlho nad limitom, polymérne reťazce sa rozpadnú a uvoľnia malé molekuly plynu. Tieto molekuly tvoria jemnú penu vo vnútri taveniny a premieňajú hladkú, priehľadnú guľôčku na zakalený, vláknitý tok.
| Príčina | Typický príznak | Hlavné riziko |
|---|---|---|
| Prehriatie / tepelný rozklad | Jemná, súvislá pena po dlhej dobe pôsobenia | Slabá pevnosť spoja, zuhoľnatenie, upchatie trysky |
| Znečistenie vlhkosťou | Sporadické praskanie, niekedy s parou | Zlá priľnavosť, hydrolýza, korózia zariadenia |
| Mechanické zadržiavanie vzduchu | Veľké okrúhle bubliny v pravidelných intervaloch | Dutiny v spojovacej línii, recyklované vzduchové vrecká |
| Únik vzduchu zo systému/zlyhajúci modul | Náhodné bubliny v blízkosti jednej trysky alebo pri spustení | Nekonzistentná hmotnosť povlaku, korálky sa lámu |
Kontaminácia vlhkosťou je druhým najčastejším spúšťačom. Tavné lepidlá nie sú hygroskopické rovnakým spôsobom ako polyuretán, ale stále absorbujú atmosférickú vlhkosť, keď sú vystavené. Ak sa nás drží vo vlhkom zariadení otvorená, kondenzovať sa môže hromadiť na studených povrchoch potrubia a potom sa vtiahne do taveniny. Voda sa pri 100 °C mení na paru, pričom vznikajú sporadické bublinky, ktoré sa nápadne podobajú tepelnému rozkladu.
Ako diagnostikovať zdroj vzduchových bublín
Zdrojových bublín môžete identifikovať približne za 20 minút sledovaním piatich parametrov: veľkosť bublín, frekvencia, poloha, teplota a farba. Rýchle, štruktúrované pozorovanie zbytočnej výmeny dielov ukazuje priamo na opravu.
- Zaznamenajte teplotu topenia. Ak je najviac odporúčaným rozsahom lepidla, berte prehriatie ako prvé podozrenie.
- Sledujte bubliny v nádrži verzus bubliny na tryske. Bubliny v nádrži znamenajú prehriatie alebo vlhkosť; bubliny iba na dýze mechanické zachytenie vzduchu alebo chybný modul.
- Skontrolujte veľkosť bubliny. Jemná pena na ploche poukazuje na tepelný rozklad. Veľké, izolované bubliny na zachytený vzduch.
- Skontrolujte farbu. Žltohnedá tavenina tepelný rozpad; biely alebo zakalený vzhľad môže naznačovať vlhkosť alebo neroztopený polymér.
- Vypnite miešadlo a počkajte. Ak bubliny zmiznú, miešanie vťahuje vzduch do taveniny.
| Diagnostická stopa | Predhrievanie | Vlhkosť | Zachytenie vzduchu |
|---|---|---|---|
| Bublinový vzhľad | Jemná, súvislá pena | Sporadický singel pop | Veľké okrúhle dutiny |
| Poloha | Nádrž a po prúde | Pri nádrži, prvá tryska | Na tryske, konkrétne stanice |
| Teplota | Nad odporúčaným limitom | Normálne | Normálne |
| Farba taveniny | Tmavšie ako zvyčajne | Mierne zamračené | Normálne |
| Zmeňte za stáleho miešania | iné | Minimálne | Zvyšuje |
Diagnostika pred opravou náklady peniaze. Ak znížite teplotu a bubliny zmiznú, problém bol v tepelnom. Ak bubliny zostanú, problém je fyzický: zachytený vzduch alebo opotrebovaný modul, ktorý je potrebné vymeniť.
Prevencia a opravy koreňových príčin
Po identifikácii zdroja použite cielenú opravu: znížte teplotu, vysušte krmivo, vyčistite pištoľ alebo opravte systém čerpadla. Na objednávke záleží, vzhľadom na úpravu teploty trvá niekoľko sekúnd, kým výmena modulu stojí čas a peniaze.
Predhrievanie a tepelná degradácia
Skontrolujte rozsah spracovania na produktovom liste, nie všeobecný rozsah pre tavné lepidlá. Nízkoteplotné triedy EVA majú nižší strop ako PA alebo PES. ohrievače zásobníkov pod hornú hranicu a udržujte krátky čas zotrvania. Lepidlo, ktoré sa cez noc pripečie vo vnútri nádrže, sa do nasledujúceho rána znehodnotí. Praktickým zvykom je prečistiť nádrž na konci každej zmeny a spustiť najnižšiu teplotu, ktorá stále poskytuje guľôčku.
Ak spracovávate tavné lepidlo s podkladovým papierom, nechajte materiál pred vložením pri izbovej teplote. Podkladový papier pomáha pri rovnomernom podávaní fólie a chráni lepiacu plochu, takže môže tiež znížiť možnosť vtiahnutia jemných častíc do taveniny.
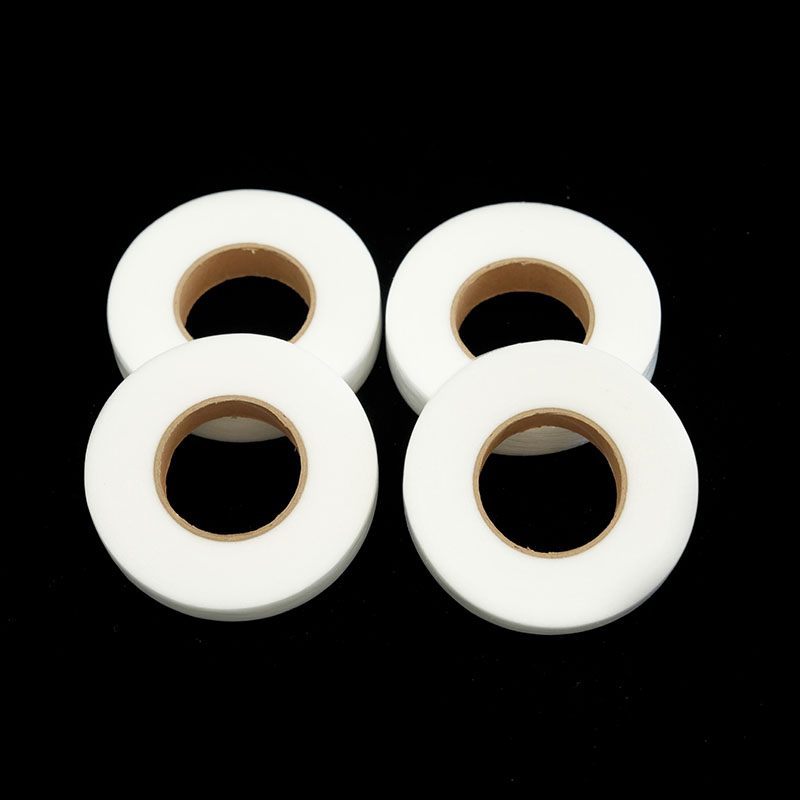
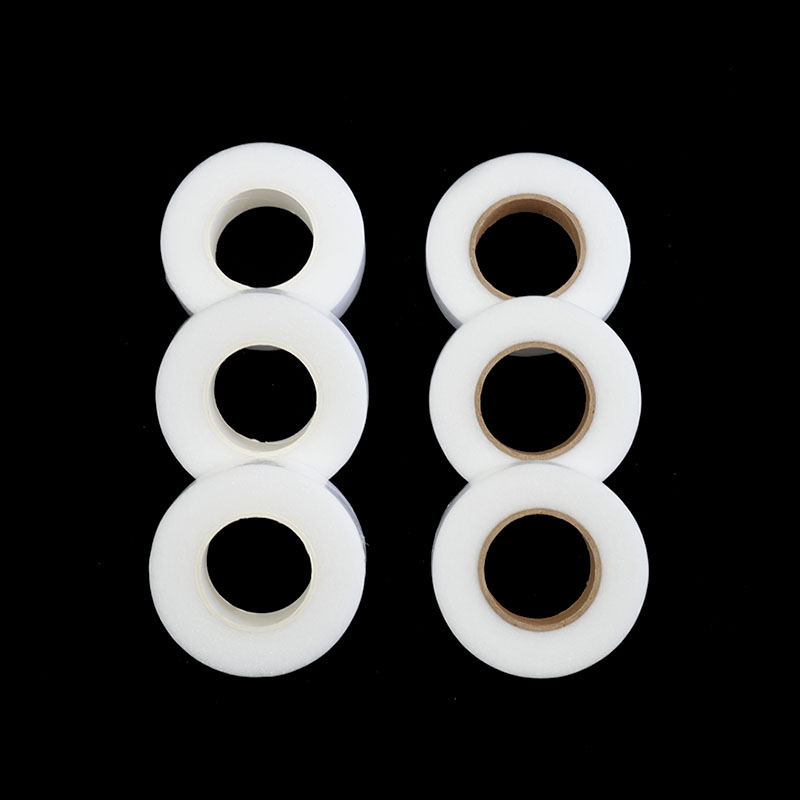
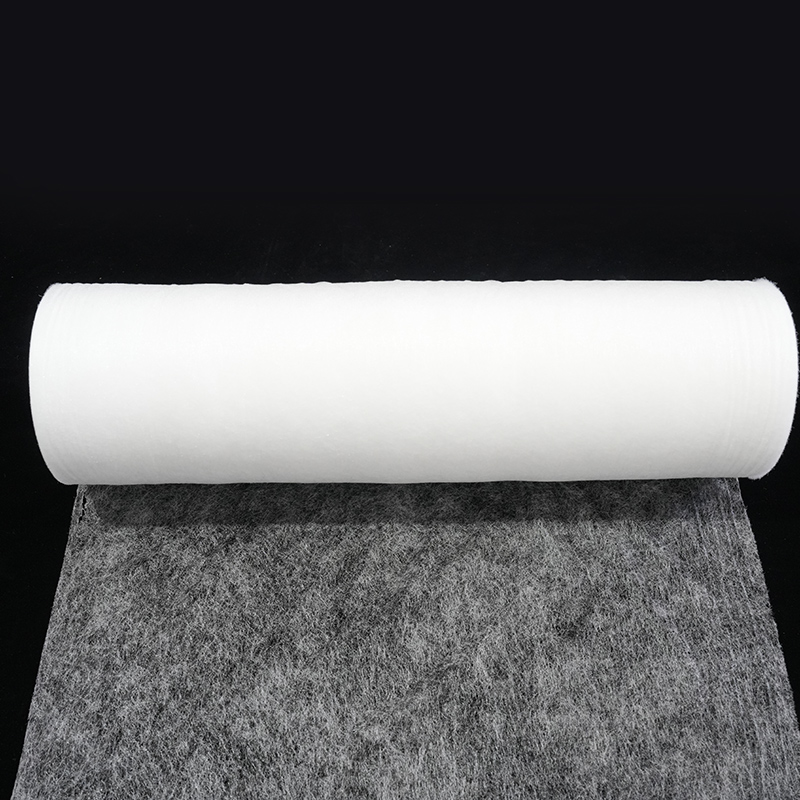
 PES tavná lepiaca fólia s podkladovým papierom na kontrolu vlhkosti Táto fólia zostáva pevná pri izbovej teplote a topí sa pre silné spojenie, zatiaľ čo podkladový papier chráni lepiacu stranu pred vlhkosťou a pomáha predchádzať pľuvaniu a praskaniu počas spracovania. Zobraziť produkt →
Kontaminácia vlhkosťou
Lepiace rolky a prášky uchovávajte v ich originálnom zapečatenom obale. Materiál otvárajte až vtedy, keď je linka pripravená. Medzi doplňovaním zatvorte veko zásobníka a skontrolujte, či sa v prívodnom kanáli nenachádzajú vlhké miesta. Ak vidíte pľuvanie alebo občasné veľké praskanie, hlavne podozrivým je vlhkosť. Vyčistite nádrž a každý povrch v blízkosti kŕmenej oblasti.
Zachytenie vzduchu a netesnosti systému
Vzduch môže vstúpiť cez taveninu a môže tiež vstúpiť cez stroj. Ak je hladina v nádrži príliš nízka, vstup môže čerpadlo spustiť vír. Ak sú hadice, spojky alebo filtre opotrebované, systém môže nasávať okolitý vzduch. V automatizovaných linkách kontrola tesnenia modulu a hrotov trysiek. Jednoduchý test pomocou ručného prúdenia vzduchu často odhaliť detektor v priebehu niekoľkých minút.
Zmení typ lepidla riziko bublín?
áno. Typy EVA, PA, PES a TPU sa nachádzajú tepelnou stabilitou, citlivosťou na vlhkosť a spracovateľskými oknami, takže riziko bublín sa mení so základnými polymérmi. Výber správneho materiálu pre stroj a prostredie je rovnako dôležité ako vyladenie procesu.
Lepidlá EVA sú najcitlivejšie spracovateľné, ale sú najcitlivejšie na prehriatie. Lepidlá PA ponúkajú lepšiu tepelnú odolnosť, ale rýchlo absorbujú vlhkosť zo vzduchu. PES fólie poskytujú vyvážený súbor vlastností pre priemyselné lepenie: vysoký bod topenia, silnú priľnavosť k textíliám a plastom a čistú líniu spoja. Hrúbka rúna tavného lepidla je tiež dôležitá, pretože hrubšia rúna mení objem taveniny a chladiaci profil. Zistite viac o ako hrúbka pásu tavného lepidla ovplyvňuje účinnosť lepenia .
Vyskúšané TPU sú rôzne. Elastická TPU tavná lepiaca fólia s podkladovým papierom je navrhnutá pre flexibilitu, roztiahnutie a zotavenie. Jeho nižší teplotný rozsah spracovania znamená menšie riziko tepelnej degradácie, čo z neho robí silnú pre flexibilné automobilové alebo odevné diely.
 Elastická TPU tavná lepiaca fólia s podkladovým papierom Táto fólia TPU, ktorá ponúka flexibilitu a rozťažnosť, sa dobre drží na zakrivených alebo pohyblivých častiach. Jeho nižší rozsah topenia znižuje riziko tepelnej degradácie, vďaka čomu je ideálny pre automobilové a odevné aplikácie. Zobraziť produkt →
Práškové produkty sa spravujú opäť inak. Keď použijete tavný lepiaci prášok sieť PES, materiál sa namiesto do tavnej nádrže privádza do rozprašovača alebo tlače. Vlhkosť a teplota pece sú hlavné premenné a lôžkové vám poskytuje širší priestor na kontrolu.
 PES tavné lepidlo v prášku pre procesy práškového lakovania Tento prášok je vyrobený pre rozptylové stroje a sieťotlače, ktoré poskytujú lepenie na textílie a iné substráty. Vytvrdzuje rýchlo a odolný širokým teplotným rozsahom, ale vyžaduje starostlivé riadenie vlhkosti a zotrvania. Zobraziť produkt →
| Polymér | Rozsah bodu topenia | Hlavné riziko bublín | Najlepší spôsob ovládania |
|---|---|---|---|
| EVA | 60 až 100 °C | Predhrievanie and char | Udržujte teplotu nádrže, použite čerstvý materiál |
| PA | 90 až 160 °C | Vlhkosť absorpcie | Skladovanie tesnenia, systém suchého podávania |
| PES | 100 až 160 °C | Predhrievanie if dwell time is long | Krátky čas zotrvania, čistá tryska |
| TPU | 90 až 150 °C | Mechanické zadržiavanie vzduchu | Skontrolujte tesnosť modulu a hladiny nádrže |
Často kladené otázky
Prečo sa objavili vzduchové bubliny po tom, čo bolo lepidlo dlho v nádrži?
Najčastejšou príčinou je dlhá doba zotrvania. Aj keď je nádrž nastavená na správnu teplotu, kyslík vo vzduchu časom degraduje polymér a uvoľňuje plyn. najnižšiu prijateľnú teplotu, plánujte výrobu okolo životnosti materiálu a na konci každej zmeny vyčistiť nádrž.
Znižujú bubliny pevnosti alebo sú len kozmetické?
Znižujú pevnosť. Vzduch v spojovacej línii pôsobí ako dutina, nie ako výplň. Keď lepidlo vychladne, plynové vrecká sa stanú miestami bez adhézie. Pri strese začínajú trhliny v týchto dutinách. U vysokorýchlostných liniek bubliny tiež ďalšie lepenie a nejednotné pokrytie.
Môže skutočne vytvárať bubliny v systéme horúcej taveniny?
áno. Voda sa pri 100°C mení na paru. Dokonca aj malé množstvo kondenzácie v nádrži alebo na prívodnom kanáli vytvoria sporadické bubliny. Udržujte veľkú zatvorenú, skladujte materiál v uzavretej forme a máte podozrenie na to, systém prepláchnite.
Mám zmeniť lepidlo, ak sa bubliny stále objavujú?
Nie, kým nevylúčite procesné problémy. Väčšina problémov s bublinami súvisí s procesom, nie s chybami materiálu. Ak používate tavnú fóliu alebo prášok, skontrolujte produktový list s údajmi o odporúčanom rozsahu spracovania. Ak je ďaleko od prevádzkového bodu vášho stroja, môže pomôcť iná trieda.
Vzduchové bubliny v tavnom lepidle sú signálom, nie nehodou. Najprv skontrolujte teplotu, potom vylúčte teplotu a potom skontrolujte mechanický systém. Väčšina závodov prebiehajúcich porúch v jednej zmene keď je identifikovaný zdroj. Ak problém pretrváva, skontrolujte výber materiálu a požiadajte dodávateľa o podporu pri spracovaní.


Kontaktujte nás